

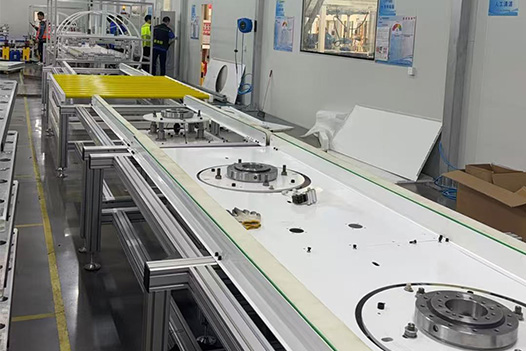

做 PACK 产线或者储能箱体车间改造时,新能源箱体翻转机进场安装,很多工程负责人容易低估这个环节。不少人觉得设备到货,吊到位、打上螺栓、接好电就能投产,等到试机阶段,才发现机架晃动、翻转偏移、安全保护失效,不仅耽误产线排期,还额外产生整改费用。我跟进过数十台箱体翻转机的现场落地工作,把整套安装流程、容易踩的坑整理出来,方便车间设备、采购的朋友参考。
设备进场前的现场勘测,是安装工作的起点,也是很多项目容易简化的环节。拿到设备基础图纸之后,需要到车间实地复核场地条件。重点确认地坪承载能力、工位长宽空间、上方净空高度以及物料进出通道。翻转机运行时会产生动态载荷,不能只参考设备静态自重。原有普通地坪如果厚度不足,要浇筑混凝土独立基础,或者对地坪做加厚加筋处理,长期使用避免地面沉降,引发机架倾斜。
水电和气源点位也要提前规划。伺服驱动类型的翻转机,需要稳定三相电源;液压款要预留电源余量,防止启动压降影响其他设备。气动夹具需要接入干燥洁净的压缩空气,管路建议加装过滤调压阀。气源接口尽量布置在设备侧边检修区域,避开箱体进出料通道,防止工件或者叉车剐蹭管线。电缆桥架或者电缆沟,要规划好走线路径,和物料通道分开。同时提前标记安全围栏、安全光栅的安装位置,预留人员检修空间,防止工位布置完成后空间局促。
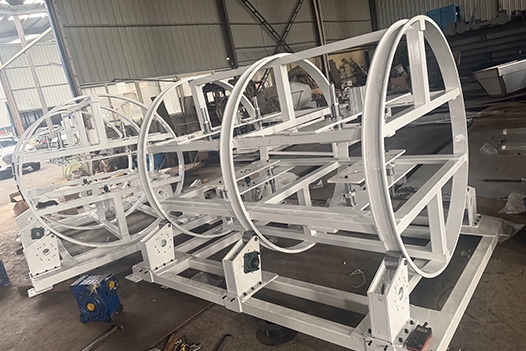
前期勘测确认完毕,设备运抵厂区,进入卸车和机架就位阶段。翻转机机架自重偏大,卸货要选用匹配载荷的叉车或者吊机,吊装点严格按照设备本体标注位置操作,不要随意在机架其他位置挂钩,防止机架受力变形。设备落地后,先把主机移动到预设工位,粗略摆正位置,这个阶段不要急于锁紧地脚螺栓。就位之后使用水平仪,在机架多处点位测量水平度。机架水平偏差偏大,翻转运转时会出现卡顿,长期运行加速轴承、减速机磨损,增加后续故障概率。
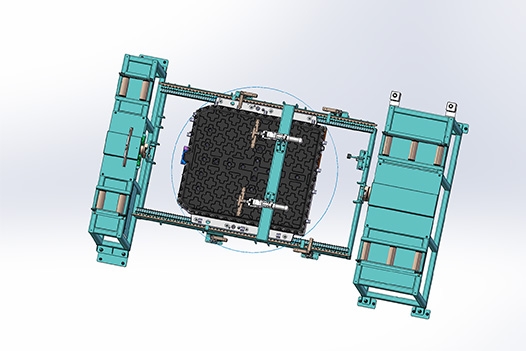
水平校准完成后,开展机架固定作业。根据现场基础情况选择固定方案,预埋基础采用地脚螺栓锁紧;地坪加固的场地选用加长膨胀螺栓搭配垫板加固。全部螺栓紧固完成,需要再次复测机架水平,螺栓锁紧过程很容易带动机架产生微小位移,复测这一步不能省略。机架固定稳定后,再装配夹具、辊道组件、安全防护框架等附属配件。工装夹具装配时,拿箱体样件比对,调整夹持垫块位置,贴合面清理干净杂物,避免夹持时受力不均,造成箱体外壳局部受压。
信号线缆分开排布,降低信号干扰,减少翻转角度信号漂移、安全光栅误触发这类问题。气路管路连接完成后,开展保压测试,检查各个接头位置是否漏气。线路全部接完,不要直接空载运行,优先单独测试急停回路、安全门联锁、安全光栅信号。触发保护信号时设备能及时停止动作,确认安全回路工作正常,再进入下一步调试。
调试环节遵循点动优先、空载先行,最后带样件测试的顺序。先点动操作翻转机构,查看正反方向运转有没有异响、卡顿,确认翻转限位传感器触发状态稳定。空载多次试运行,调整启停缓冲参数,观察整机运行状态。空载测试没有异常,再使用实际生产的箱体样件做带载调试,模拟车间真实工况,微调夹具夹持力度。力度把控需要拿捏,力度偏大容易压伤铝合金箱体表面涂层,力度偏小会出现工件松动。同时核对 180 度翻面定位精度,带载调试过程中,人员不要站在工件摆动覆盖范围之内。
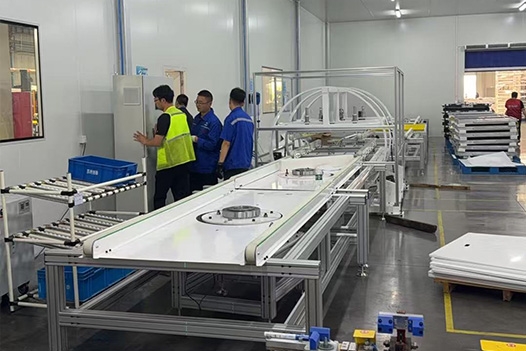
调试工作完成,不能直接上线量产,需要组织现场验收与人员培训。供需双方对照安装清单逐项核验,复核运行参数、安全保护功能,交接设备图纸、电气原理图、操作维护手册。设备厂家工程师,对车间操作人员和维护人员开展实操培训,讲解日常点检项目:螺栓松紧检查、衬垫磨损观察、管路渗漏排查,还有常见报警代码处理方式。同时说明设备适用的工件重量、尺寸范围,提醒不要超出参数使用,避免设备受损。
现场落地过程里,见过不少因为安装细节疏漏留下的隐患。基础处理简化导致设备运行抖动;线缆直接铺在地面,被叉车反复刮擦;安全光栅安装角度不对,留下防护盲区;夹具没有经过带载校验,量产阶段箱体外壳划伤。这类情况大多不是设备本身的问题,而是前期安装规划不到位。
新能源箱体翻转机安装,属于土建、机械、电气、安全多工种协同的工作。新建产线或是老工位改造,建议单独预留安装周期,不要压缩勘测、调试以及验收时间。提前和设备供应商核对图纸、场地条件,做好分步检查,翻转机投产后运行会更加平稳,减少后续维护投入,保障车间生产有序推进。
13326785649
联系人:胡先生
电 话:13326785649
联系人:刘小姐
电 话:13962663237
网 址: www.kshbjx.com
地 址:江苏省苏州市昆山市千灯镇宏洋路199号
 苏公网安备32058302005902号
